
 中文简体

Hoe u een automatische inmaakmachine kunt afstemmen op uw metalen verpakkingsmateriaal
Sep 11, 2026
Op een typische productiedag om 09.00 uur stopte een conservenlijn met een snelheid van 380 blikken per minuut omdat het tweedelige bliklichaamstaal plotseling 0,02 mm dik afweek. De automatische inmaakmachine was niet het stuk dat brak. Het materiaal viel buiten de klemtolerantie van de machine. Het resultaat was een stilstand van 40 minuten en 1.900 afgewezen granaten voordat de operator de parameters opnieuw instelde.
De conclusie is simpel: een automatische inmaakmachine presteert slechts zo goed als de materiaal- en procesafstemming eromheen. Als u een machine evalueert, is uw eerste taak niet het vergelijken van snelheidscijfers. Uw eerste taak is om te definiëren hoe uw metaalvoorraad, coating en toleranties met die machine zullen omgaan.
Waar de prestaties van de automatische conservenmachine echt van afhangen
Een automatische inblikmachine in een metalen verpakkingsomgeving vervult drie hoofdfuncties: vormen, verbinden en sealen. Voor driedelige blikken voert de machine een opgerolde plaat of een rol blikstaal aan, vormt de romp, last de zijnaad en flenzen beide uiteinden. Voor tweedelige blikken trekt de machine een beker uit een gecoate spoel en drukt deze vervolgens in vorm. Het invoersysteem, de gereedschappen en de sensoren van de machine zijn ontworpen rond maatspecificaties.
Dat betekent dat de daadwerkelijke output afhangt van hoe precies uw materiaal overeenkomt met het ontwerpvenster van de machine. Als de staalrol te hard is, kunnen de vormrollen gaan slippen. Als de coating te dik is, moet de lastemperatuur worden aangepast. Als het oppervlak een specifieke printregistratie heeft, moet het visionsysteem van de machine dit consistent kunnen zien.
Bij een driedelige lijn is het materiaal meestal een gecoate plaat of spoel die op lengte wordt gesneden. De automatische inmaakmachine vormt vervolgens de lichaamscilinder en last de naad. De las is het meest gevoelige onderdeel. Een kleine variatie in de dikte van de tincoating kan de lasstroombehoefte met 3-5 procent veranderen, waardoor de operator gedwongen wordt de machine aan te passen. Als de aanpassing vele malen per ploegendienst wordt herhaald, daalt het totale effectieve vermogen van de machine sneller dan de nominale waarde doet vermoeden.
In de praktijk zien de meeste verpakkingsfabrikanten deze problemen veel later dan ze verwachten. Een lijn met een stalen blik in één kleur lijkt misschien prima totdat je overschakelt naar een meerkleurig bedrukte spoel. De positiesensoren van de automatische inmaakmachine detecteren een donkerder of lichter substraat als ander referentiepunt, en elke volgende bewerking verschuift. Dit is waar de keuze van blikstaal een kwestie van machineselectie wordt, en niet alleen een aankoopkwestie.
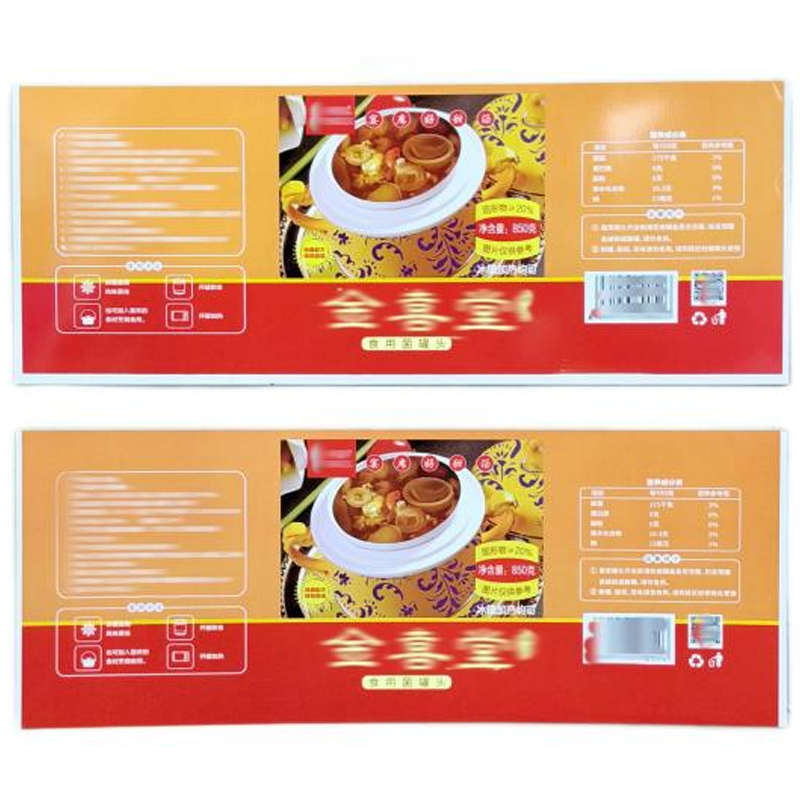 Meerkleurig bedrukt driedelig bliklichaam van staal voor verpakking Dit vertinde of gelamineerde staal biedt meerkleurendruk met tincoating van 1,1 tot 11,2 g/m² en een diktetolerantie van ±0,01 mm. Het consistente oppervlak helpt verkeerde uitlijning van de sensor in automatische inmaaklijnen te voorkomen. Bekijk Product →
Hieronder gaan we dieper in op de tolerantiedimensie.
Materiaaltolerantie: de stille aanjager van de efficiëntie van automatische conservenmachines
Wanneer u automatische inmaakmachines vergelijkt, wordt in de literatuur vaak de cyclustijd en omschakelingskenmerken benadrukt. De duurste storingen worden echter meestal veroorzaakt door afwijkingen in de materiaaltolerantie. Als een leverancier bijvoorbeeld een blikrol van 0,29 mm levert in plaats van de opgegeven 0,28 mm, mag het carrosserievormstation deze nog steeds verwerken. Maar wanneer de dikte langs dezelfde spoel varieert, wordt de lasstroom onstabiel. De machine begint zwakke naden te produceren en het kwaliteitscontroleteam kan niet vaststellen of het probleem aan de machine, de spoel of de operator ligt.
De onderstaande tabel toont typische tolerantieverwachtingen voor materialen die worden gebruikt op een moderne automatische inmaakmachine.
| Materiaalparameter | Typisch werkvenster | Impact bij overschrijding |
|---|---|---|
| Dikte | 0,18-0,30 mm | Voedingsstoringen en inconsistente lassen |
| Gewicht van de coating | 2,8-5,6 g/m2 | Slechte corrosieweerstand of schilfering |
| Hardheid | 52-62 HRC | Terugverende en misvormde blikken |
Het coatinggewicht is een andere variabele die van invloed is op de afdichting en het zijnaadlassen. Voor een voedingsproduct met een korte houdbaarheid kan een coating van 2,8 g/m2 acceptabel zijn. Voor een agressief voedingsproduct als tomaten wordt de oplossingssnelheid van ijzer een probleem. Een automatische inmaakmachine die is ingesteld op het ene coatinggewicht zal zich zonder omschakeling niet automatisch aanpassen aan een ander coatinggewicht. Dit is een veelvoorkomende bron van verborgen downtime.
Voor het deksel geldt hetzelfde principe. Een EOE-papier dat met een lichte braam wordt gesneden, heeft mogelijk geen invloed op een langzame handmatige lijn, maar een automatische inmaakmachine met 600 blikken per minuut zal die braam detecteren als een voedingsfout. Het resultaat is een valse verstopping of een beschadigd deksel. Daarom is het selecteren van een betrouwbaar EOE-materiaal net zo belangrijk als het selecteren van het machinemerk.
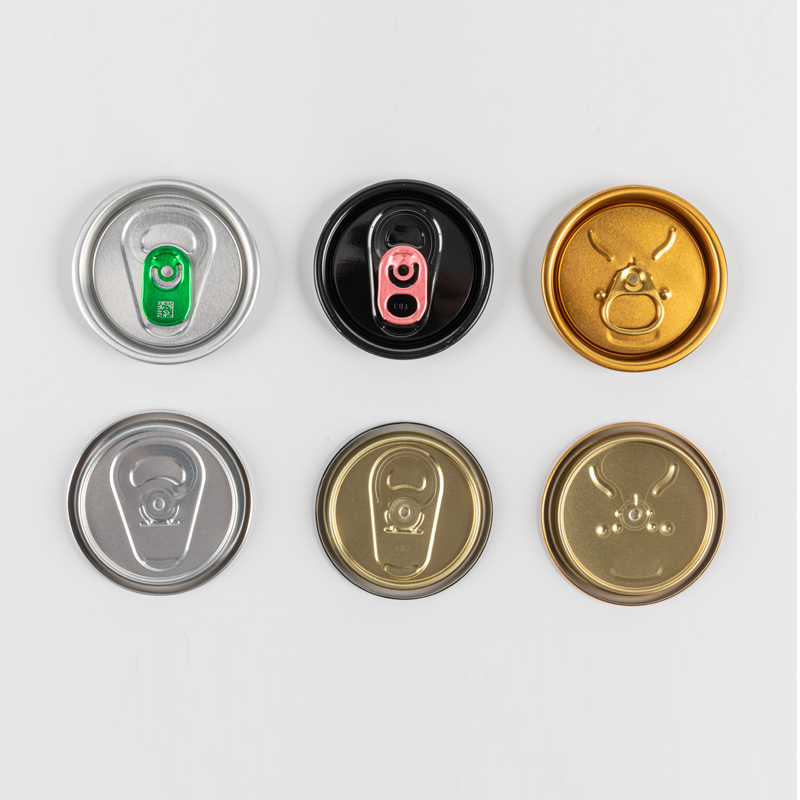 Drank-EOE-voorraad met aanpasbare coating en eindtypes Deze EOE-voorraad is geschikt voor sap en bier en ondersteunt meerdere eindtypes en aanpassingsopties. Een zuivere snede vermindert het aantal valse verstoppingen en beschadigde deksels bij snelle inmaakwerkzaamheden. Bekijk Product →
Wanneer u toleranties opgeeft, verkleint u het risico op deze kleine maar dure onderbrekingen.
Een automatische conservenmachine kiezen voor uw productmix
Uw productmix bepaalt welke machinekenmerken er daadwerkelijk toe doen. Een fabriek die alleen tweedelige drankblikjes produceert, heeft andere eisen dan een fabriek die veel kleine series driedelige voedselblikjes maakt.
- Tweedelige lijnen: hoge snelheid, laag materiaalverbruik, maar beperkte flexibiliteit in de lichaamsvorm.
- Driedelige lijnen: kunnen verschillende diameters en hoogtes hebben, maar het lassen van zijnaden vereist nauwkeurig materiaal en coating.
- Meerkleurig bedrukte lichamen: vereisen dat het registratiesysteem van de automatische inmaakmachine compatibel is met de afgedrukte herhalingslengte.
Omdat de print- en coatinglagen worden aangebracht voordat het blik wordt gevormd, zijn de prestaties van de machine afhankelijk van de kwaliteit van die coating. Een uniforme coating geproduceerd op a coatinglijn voor spoel vermindert wrijvingsvariatie en verbetert de lasconsistentie.
Naast het materiaal moet de apparatuur zelf passen bij de beoogde lijnsnelheid en toekomstige uitbreiding. Een lichte machine kan 150 blikjes per minuut verwerken, terwijl een zware lijn de 800 kan overschrijden. De beslissing moet gebaseerd zijn op uw werkelijke jaarvolume, niet op de maximale theoretische snelheid van de machine.
Snelheid is geen neutrale parameter. Wanneer u de lijnsnelheid verhoogt tot boven de 500 blikken per minuut, wordt de vellentoevoer dynamischer. De bandspanning, de vacuümcups en de vormpersen moeten allemaal in een sneller ritme werken. Als uw blikstaal een uniforme hardheid en een stabiele coating heeft, is die hoge snelheid mogelijk. Als het materiaal kleine variaties vertoont, zal de machine ofwel meer uitval produceren, ofwel moet u de machine vertragen om de kwaliteit te behouden. Daarom wordt de werkelijke snelheid die u krijgt beperkt door de kwaliteit van uw invoermateriaal.
 Apparatuurondersteuning voor stabiliteit van de inmaaklijn Dit apparatuurbedrijf levert machine- en branchekennis. Met uniforme invoermaterialen behouden hun systemen de prestaties bij hogere snelheden, waardoor de uitval wordt verminderd en een voorspelbare werking wordt gegarandeerd. Bekijk Product →
Wanneer je de juiste coating, het juiste blikstaal en de juiste uitrusting combineert, krijg je een systeem dat voorspelbaar draait.
Omschakeling en onderhoud: waar verborgen kosten verschijnen
Omschakelingen zijn, na storingen, de grootste bron van productieverlies. Op een automatische inmaakmachine omvat de omschakeling het vervangen van de vormgereedschappen, het resetten van de naadlasparameters en het laden van een nieuwe spoel. Als uw lijn meerdere productformaten heeft, moet u schatten hoeveel minuten elke wijziging duurt.
- Verwijder en reinig de voormalige matrijzen; de totale tijd kan op oudere machines meer dan 20 minuten bedragen.
- Stem de lasser opnieuw af op de nieuwe staaldikte; een ervaren operator heeft 10-15 minuten nodig.
- Voer en registreer de nieuwe spoel; dit kan nog eens 5 minuten duren.
Deze tijden worden budgetposten. Een machine met snelwisselgereedschap kost misschien vooraf 15 procent meer, maar bespaart meer dan dat aan arbeid gedurende een jaar. Dezelfde logica geldt voor kwaliteitscontroles. Een streng kwaliteitscontroleproces bij uw inkomende materiaalinspectie voorkomt u veel van deze omschakelingsverrassingen.
Onderhoud gaat niet alleen over smering of vervanging van de riem. Een automatische inmaakmachine die werkt met een niet goed uitgelijnde vormer zal de matrijzen geleidelijk verslijten. Die slijtage komt tot uiting in de vormafwijking van de blikken, en het kwaliteitsteam zal een toenemend aantal blikken opmerken die niet voldoen aan de micrometercontrole. Als u over een robuust materiaalinspectieproces beschikt, kunt u altijd onderscheid maken tussen matrijsslijtage en binnenkomende materiaalvariatie. Zonder dit kan het onderhoudsteam prima gereedschap vervangen.
Een eenvoudige manier om investeringen in automatische conservenmachines te evalueren
De evaluatie van een automatische conservenmachine moet beginnen met uw materiaalspecificatie, niet met de machinebrochure. Noteer het werkelijke diktebereik, het coatinggewicht en de oppervlakteafwerking voor elk product dat u wilt gebruiken. Vraag vervolgens de leverancier van de apparatuur om te bewijzen dat de toevoer-, vorm- en detectiesystemen van de machine uw bestaande tolerantie voor inkomende rollen aankunnen.
Wanneer u een leverancier van apparatuur uitnodigt, vraag hem dan een monster van uw materiaal mee te nemen of vraag hem om een proef uit te voeren op zijn eigen machine. De proef moet drie gevallen omvatten: uw gemiddelde materiaal, uw nauwste tolerantie en de slechtste spoel die u van uw huidige leverancier ontvangt. Als de machine in alle drie de gevallen aanvaardbare blikken kan produceren, heeft deze een reële bedrijfsmarge. Als deze alleen het gemiddelde materiaal aankan, koopt u een machine die tijdens normale productieschommelingen uitvalt.
Een automatische inmaakmachine is slechts zo stabiel als de zwakste input in de lijn. Als uw leverancier stabiele prestaties kan aantonen met uw huidige materialen, heeft u een betrouwbare partner gevonden. Als zij de prestaties alleen kunnen aantonen met hun eigen referentiemateriaal, loopt u een technisch risico dat later in uw productierapport zal verschijnen.
Begin met wat u feitelijk verwerkt, en de beslissing van de machine wordt veel eenvoudiger.


- Address: Nr. 11 Zhenxing Road, Hangzhou Bay Shangyu economische en technologische ontwikkelingsruimte, Zhejiang, China
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

